En una planta minera, la atención suele concentrarse en los equipos principales: molinos, celdas de flotación, espesadores. Sin embargo, buena parte de las paradas y retrabajos se originan en las tuberías auxiliares: agua de proceso, aire comprimido, reactivos, lubricación, vapor y drenajes. Cuando llega el momento de reparar o ampliar esas líneas, muchas consultas a proveedores de soldadura empiezan con una pregunta demasiado general: «¿qué máquina necesito?». La respuesta útil depende de datos que la propia planta puede reunir antes.
1. Inventario por servicio, no por plano general
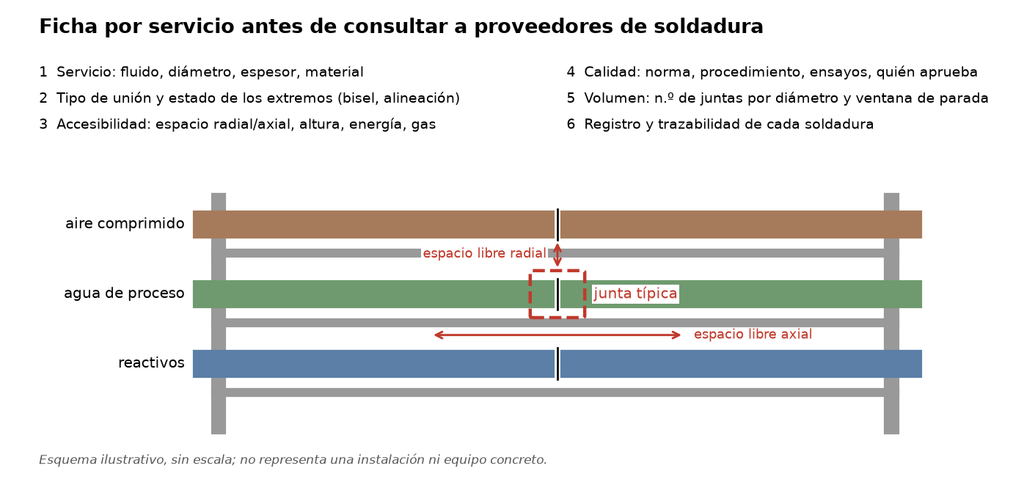
Conviene separar las líneas por fluido y condición: abrasivas, corrosivas, a presión, de agua limpia o de reactivos. Para cada servicio se anotan diámetro exterior, espesor de pared y material (acero al carbono, inoxidable 304/316L, aleaciones u otros). Un mismo plano puede mezclar tuberías con exigencias de soldadura muy distintas.
2. Tipo de unión y estado de los extremos
No es lo mismo soldar tubo con tubo, tubo con codo o tubo con brida. Es importante registrar el tipo de bisel previsto, si los extremos se cortan en terreno o llegan preparados, y la tolerancia de alineación que realmente se puede lograr en la obra.
3. Accesibilidad real de cada junta
Las tuberías auxiliares pasan por racks, muros, fosos y zonas junto a equipos en operación. Para cada tramo crítico, una foto y una medida simple del espacio libre alrededor del tubo (radial y axial) evitan proponer un equipo que luego no cabe. La altura de trabajo y la disponibilidad de energía eléctrica y gas de protección también deben anotarse.
4. Requisitos de calidad y de inspección
Antes de hablar de equipos, la planta debe saber qué norma o especificación de procedimiento aplica, qué ensayos se exigen (visual, tintas penetrantes, radiografía) y quién los aprueba. La elección del equipo no reemplaza la calificación del procedimiento ni del soldador: solo debe ser compatible con ella.
5. Volumen y ventana de trabajo
El número aproximado de juntas por diámetro, la repetición de medidas y la duración de la parada programada determinan si conviene un proceso manual, mecanizado u orbital. Diez juntas de un mismo diámetro en una parada corta plantean un problema distinto que doscientas juntas variadas durante varios meses.
6. Registro y trazabilidad
Muchas operaciones ya exigen identificar cada soldadura con su soldador, su procedimiento y su resultado de inspección. Si la planta quiere registros automáticos de parámetros, debe decirlo desde el inicio, porque cambia el tipo de solución a evaluar.
Una ficha simple antes de la consulta
Con estos seis puntos en una sola hoja por servicio, el proveedor puede responder con preguntas concretas en lugar de catálogos genéricos, y el equipo de mantenimiento puede comparar propuestas sobre la misma base. El resultado no es elegir más rápido una marca, sino reducir sorpresas en terreno: juntas inaccesibles, biseles que no coinciden o registros que nadie previó.
Autora: April Pei, Marketing Director de Hubei Feiyide Intelligent Equipment Co., Ltd. (FYID-Feiyide), fabricante de equipos de soldadura orbital y preparación de tubos.